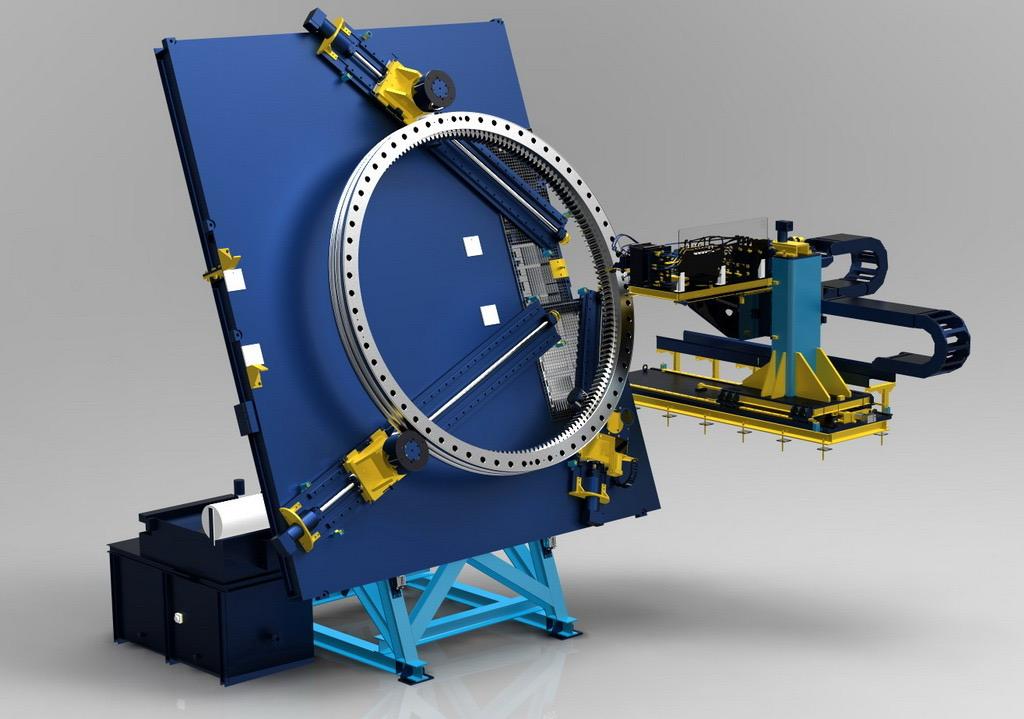
Indukcijsko kaljenje je postopek toplotne obdelave, pri katerem jekleni kos segrejemo z izmeničnim elektromagnetnim poljem in ga takoj nato hitro ohladimo. Ker se segreje le površinska plast, dobimo trdo in proti obrabi odporno površino, jedro pa ostane žilavo in ne poči pod udarno obremenitvijo. Zato se tako kalijo zobniki, gredi, valji in tečine ležajev.
Na kratko: globino kaljenja določa predvsem frekvenca: visoka frekvenca segreje le tanko plast, nizka prodre globlje. Postopek je hiter, ponovljiv in ga je mogoče omejiti le na del kosa, kar zmanjša zvijanje. Primeren je za jekla s srednjo vsebnostjo ogljika, kot sta C45 in 42CrMo4.
Kako deluje indukcijsko kaljenje
Skozi bakreno tuljavo, imenovano induktor, teče izmenični tok visoke ali srednje frekvence. Okoli induktorja nastane izmenično magnetno polje, ki v jeklenem kosu inducira vrtinčne tokove. Ti zaradi električne upornosti jekla ustvarjajo toploto neposredno v kosu, brez stika in brez plamena.
Ključen je kožni pojav: izmenični tok teče predvsem tik pod površino. Višja kot je frekvenca, tanjša je plast, v kateri nastaja toplota. Ko površina doseže temperaturo kaljenja, jo s prho ali potopitvijo hitro ohladimo. Pri tem nastane trda martenzitna struktura.
- Segrevanje površine nad temperaturo avstenitizacije, pri jeklu C45 okoli 850 °C, kar traja le nekaj sekund.
- Gašenje z vodo, vodno raztopino polimera ali oljem. Kalilni medij se izbere glede na jeklo in obliko kosa.
- Popuščanje pri nižji temperaturi, ki zmanjša krhkost in notranje napetosti.
Frekvenca določa globino kaljenja
| Frekvenca | Orientacijska globina kaljenja | Tipična uporaba |
|---|---|---|
| Visoka (100–400 kHz) | 0,5–2 mm | manjši deli, drobni zobniki, odmične gredi |
| Srednja (10–50 kHz) | 1,5–4 mm | gredi, osi, zobniki srednje velikosti |
| Nizka (1–10 kHz) | 3–10 mm | večji zobniki, tečine ležajev |
| Zelo nizka ali kombinacija dveh frekvenc | več kot 10 mm | masivni valji, veliki ležajni obroči |
Vrednosti so okvirne in se ujemajo s tipičnimi razponi iz strokovne literature (glej npr. pregled Engineers Edge). Dejanska globina je odvisna tudi od moči, časa segrevanja, hitrosti pomika induktorja, materiala in kalilnega medija, zato se parametri za vsak kos nastavijo s preizkusi.
Bi-frekvenčno kaljenje za masivne dele
Pri velikih kosih, kjer je potrebna velika globina kaljenja, en sam generator ne zadošča. Bi-frekvenčni stroji imajo dva generatorja in dva induktorja: nizkofrekvenčni segreje kos v globino, visokofrekvenčni pa dokonča površino. Naši bi-frekvenčni stroji dosežejo globino kaljenja do 48 mm, hkrati pa se material manj zvija in zaostale napetosti so ugodneje porazdeljene.
Katera jekla so primerna
Jeklo mora vsebovati dovolj ogljika, da po gašenju nastane trda struktura. Najpogosteje se uporabljajo:
- ogljikova jekla za poboljšanje, kot je C45 (približno 0,45 % ogljika),
- nizkolegirana jekla, kot sta 42CrMo4 in 41Cr4, ki imajo večjo prekaljivost in žilavost jedra,
- jekla za valjčne ležaje, kot je 100Cr6,
- nodularna in siva litina za nekatere strojne dele.
Površinska trdota je odvisna predvsem od vsebnosti ogljika in je pri teh jeklih tipično med 50 in 60 HRC. Jekla z nizko vsebnostjo ogljika, na primer konstrukcijska S235, za indukcijsko kaljenje niso primerna. Zanje se uporablja cementacija.
Indukcijsko kaljenje v primerjavi z drugimi postopki
| Indukcijsko kaljenje | Kaljenje v peči | Cementacija | |
|---|---|---|---|
| Kaj se kali | površina, po potrebi le del kosa | celoten prerez | površina, obogatena z ogljikom |
| Trajanje | sekunde do minute | ure | več ur |
| Zvijanje | majhno | večje | večje |
| Vključitev v linijo | da, stroj stoji ob obdelavi | težje, običajno ločena kalilnica | težje |
| Primerna jekla | srednja vsebnost ogljika | jekla za poboljšanje in orodna jekla | nizka vsebnost ogljika |
Prednost indukcije je tudi energijska: segreje se le del kosa, ki ga je treba kaliti, in le takrat, ko je kos v stroju. Peči ni treba ogrevati v pripravljenosti.
Kje se indukcijsko kaljenje uporablja
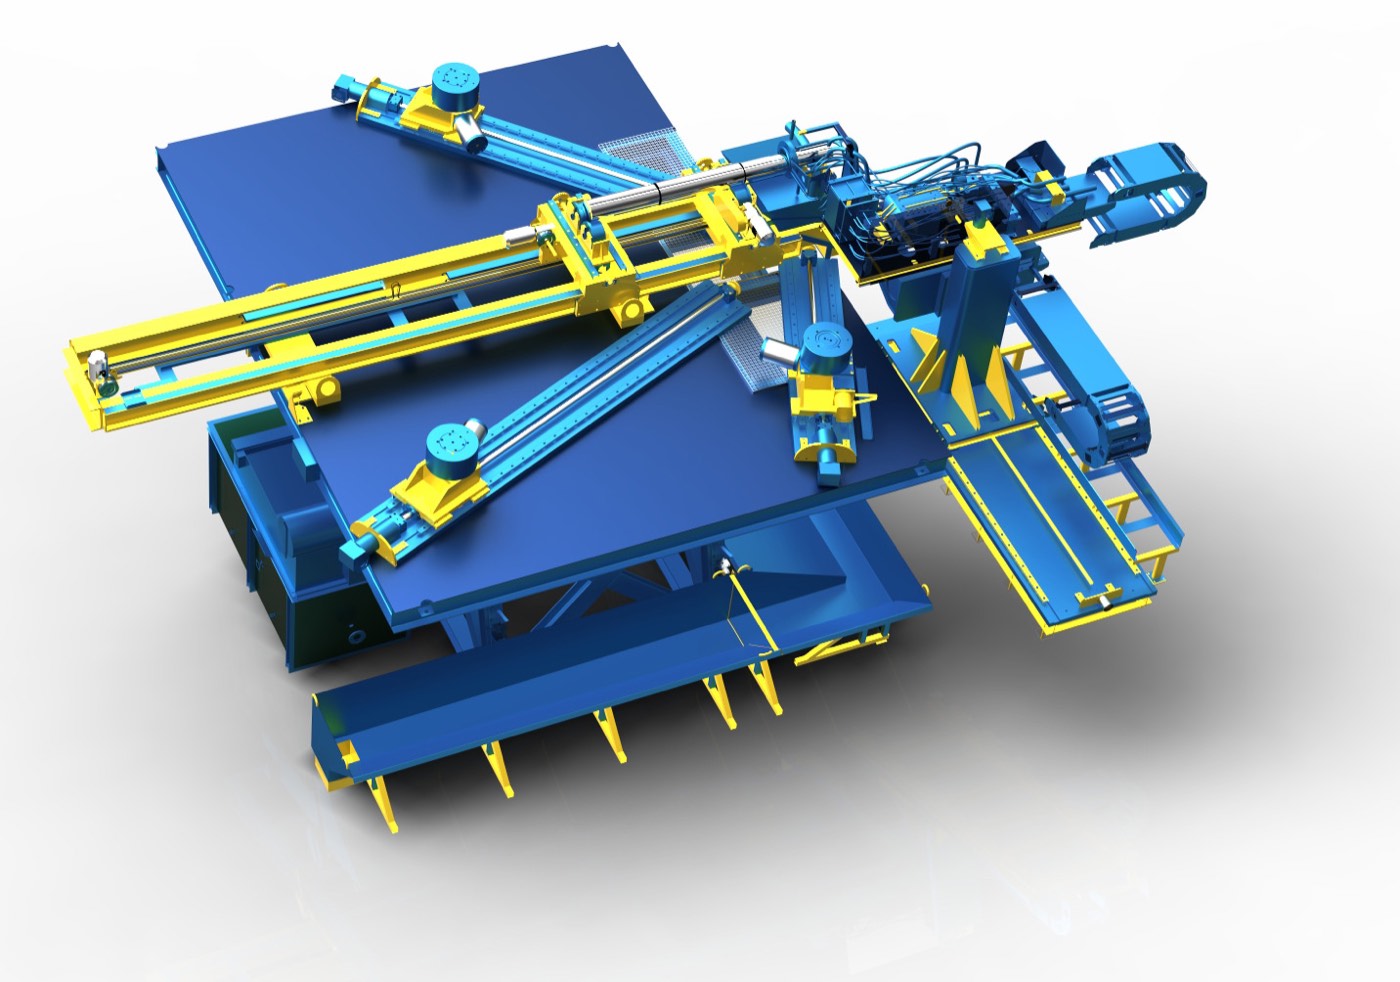
- Valji za valjarne, kjer je potrebna velika globina kaljenja.
- Tečine velikih ležajnih obročev, na primer za vetrne elektrarne. Dvojni induktor lahko hkrati kali dve tečini.
- Zobniki, vključno s poševnimi zobmi in kaljenjem več zob hkrati.
- Gredi, osi in čepi valjev.
- Prenove obstoječih kalilnih strojev, ki jih opisujemo na strani obnova in vzdrževanje strojev.
- Segrevanje pred kovanjem in drugo lokalno segrevanje kovinskih izdelkov.
Za primer: eden od kalilnih strojev, ki smo jih izdelali s partnerji, je namenjen kaljenju valjev premera 250–830 mm in dolžine 2500–5000 mm, ima 1.230 kW inštalirane moči in kalilni bazen s prostornino 27 m³.
Kaj določa dober kalilni stroj
- Ponovljivost: krmilje mora za vsak kos enako voditi moč, frekvenco, hitrost pomika in gašenje, sicer trdota niha.
- Induktor po meri: oblika induktorja določa, kje in kako enakomerno se kos segreje.
- Nadzor procesa: beleženje parametrov za vsak kos je pogosto zahteva kupcev v avtomobilski in energetski industriji.
- Avtomatsko nakladanje in razkladanje, prilagojeno obliki in teži kosov, ki ga vodi isti krmilni sistem kot proces kaljenja.
Pogosta vprašanja
Je indukcijsko kaljenje isto kot induktivno kaljenje?
Da. Oba izraza se uporabljata za isti postopek, strokovno pravilnejši je izraz indukcijsko kaljenje.
Ali je po indukcijskem kaljenju potrebno popuščanje?
Praviloma da. Popuščanje zmanjša krhkost in notranje napetosti. Pogosto se izvede kar z indukcijo, v istem stroju ali takoj za njim.
Ali je mogoče obnoviti obstoječ kalilni stroj?
Da. Mehanski del kalilnega stroja ima dolgo življenjsko dobo, zato je zamenjava krmilja, generatorja ali sistema za nakladanje pogosto smiselnejša od nakupa novega stroja. Več o tem v članku Obnova krmilja stroja (retrofit).
Indukcijski kalilni stroji Viptronik
Viptronik s partnerji izdeluje indukcijske kalilne stroje po meri, kot projekte na ključ: od zasnove procesa in induktorja do PLC/CNC krmilja, nakladanja in zagona. Izvajamo tudi prenove in dograditve obstoječih strojev.
Več o naši ponudbi: indukcijski kalilni stroji.